


একটি যন্ত্রের বেঞ্চে একটি অঙ্কন অবতরণ করে। কলআউটে একটি ছোট থ্রেডেড তেল ড্রেন প্লাগ এবং স্ব-ট্যাপিং ইনসার্টের একটি ব্যাচের জন্য "303 স্টেইনলেস" বলা হয়েছে। কেউ জিজ্ঞাসা করে না যে অংশটি যথেষ্ট শক্তিশালী হবে, কারণ শক্তি কখনই গ্রেড বাছাই করার কারণ ছিল না। অংশটি বাছাই করা হয়েছিল কারণ একটি স্ক্রু মেশিনকে প্রতি শিফটে হাজার হাজার চিপস দিয়ে ঘুরিয়ে দিতে হয় যা পরিষ্কারভাবে ভেঙে যায় এবং কারণ সমাপ্ত উপাদানটিকে এখনও বছরের পর বছর আর্দ্রতা, রাস্তার লবণ স্প্রে এবং ওয়ার্কশপের আর্দ্রতা থেকে বাঁচতে হয়। 303 স্টেইনলেস স্টীল উপাদানের বৈশিষ্ট্যগুলি যা বর্ণনা করে তা ঠিক সেই ট্রেড-অফটি: একটি অস্টেনিটিক গ্রেড যা মেশিনিং প্রথম এবং জারা প্রতিরোধের দ্বিতীয়।
সংক্ষিপ্ত সংস্করণ, বিস্তারিত আগে: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) হল একটি 18/8-টাইপ ক্রোমিয়াম-নিকেল অস্টেনিটিক স্টেইনলেস স্টীল যাতে ভাঙতে ইচ্ছাকৃতভাবে 0.15 থেকে 0.35 শতাংশ সালফার যুক্ত করা হয়। তাপ চিকিত্সার মাধ্যমে এটিকে শক্ত করা যায় না, এটি অ্যানিলেড অবস্থায় মূলত অ-চৌম্বকীয়, এর অ্যানিলযুক্ত প্রসার্য শক্তি 500 থেকে 700 MPa ব্যান্ডে বসে এবং এর সাধারণ জারা প্রতিরোধের ট্র্যাক 304 এর কাছাকাছি। এটি যে জায়গায় স্পষ্টতই পিছনে পড়ে তা হল ক্লোরাইড পিটিং প্রতিরোধের, কারণ এটি একই রকম সুন্দর ম্যানসাইড তৈরি করে। একটি আক্রমনাত্মক পরিবেশে দ্রবীভূত প্রথম জিনিস.
এই নিবন্ধটি রচনা, যান্ত্রিক এবং শারীরিক ডেটা, মেশিনিবিলিটি, জারা আচরণ, তাপ এবং ঢালাই সীমা, নির্বাচনের যুক্তি এবং সোর্সিং চেকগুলির মধ্য দিয়ে চলে যা সেই সংক্ষিপ্ত উত্তরটির পিছনে বসে। এটি প্রকৌশলী, ক্রেতা এবং মানসম্পন্ন কর্মীদের জন্য লেখা হয়েছে যাদেরকে একটি পাঠ্যপুস্তকের জন্য নয়, একটি অঙ্কন বা ক্রয় আদেশে একটি উপাদান পছন্দকে ন্যায্যতা দিতে হবে।
কী টেকঅ্যাওয়ে: 303 স্টেইনলেস স্টিল হল একটি ফ্রি-মেশিনিং অস্টেনিটিক গ্রেড যা যেকোনো স্টেইনলেস স্টিলের সর্বোচ্চ মেশিনিং গতির জন্য ক্লোরাইড পিটিং প্রতিরোধের ব্যবসা করে, এই কারণেই এটি থ্রেড ইনসার্ট, অ্যাডাপ্টার এবং ড্রেন প্লাগগুলির মতো স্ক্রু-মেশিনযুক্ত অংশগুলিতে আধিপত্য বিস্তার করে।
এক নজরে 303 স্টেইনলেস স্টীল উপাদান বৈশিষ্ট্য
স্বতন্ত্র মানগুলিতে ড্রিল করার আগে, এটি পুরো গ্রেডটিকে এক দৃশ্যে দেখতে সহায়তা করে। নীচের সারণী শিরোনাম 303 স্টেইনলেস স্টীল উপাদান বৈশিষ্ট্য সংক্ষিপ্ত করে যা অধিকাংশ উপাদান সার্টিফিকেট এবং ডেটাশিটে প্রদর্শিত হয়, একত্রে দোকান ফ্লোরে প্রতিটির ব্যবহারিক পরিণতি।
| সম্পত্তি | আদর্শ মান | এটি একটি থ্রেডেড উপাদান জন্য মানে কি |
|---|---|---|
| গ্রেড পরিবার | অস্টেনিটিক, ক্রোমিয়াম-নিকেল | তাপ চিকিত্সা দ্বারা অ-কঠিন; শক্তি ঠান্ডা কাজ থেকে আসে |
| UNS/EN পদবী | S30300 / 1.4305 | AISI 303 এবং X8CrNiS18-9 এর সাথে বেশিরভাগ অঙ্কনে বিনিময়যোগ্য |
| প্রসার্য শক্তি (অ্যানিলড) | 500 থেকে 700 MPa | শিয়ার এবং কম্প্রেশনে লোড করা সন্নিবেশ এবং প্লাগগুলির জন্য পর্যাপ্ত |
| 0.2 শতাংশ ফলন শক্তি (অ্যানিলড) | 190 থেকে 260 MPa | কম ফলন উদার থ্রেড ব্যস্ততার প্রয়োজন চালায় |
| প্রসারণ | 35 থেকে 50 শতাংশ | ভাল নমনীয়তা, তাই থ্রেডগুলি ক্র্যাকের পরিবর্তে রোল এবং বিকৃত হয় |
| কঠোরতা (অ্যানিলড) | 160 থেকে 200 HB | উচ্চ পৃষ্ঠ গতিতে স্ট্যান্ডার্ড কার্বাইড টুলিং সঙ্গে মেশিনযোগ্য |
| আপেক্ষিক machinability | B1112 এর প্রায় 78 শতাংশ | 304-এর চেয়ে প্রায় 1.7 গুণ দ্রুত কাটতে পারে |
| চৌম্বক আচরণ | annealed যখন অপরিহার্যভাবে অ চৌম্বক | ঠান্ডা কাজ বা থ্রেড রোলিং পরে সামান্য চুম্বকত্ব |
| ক্লোরাইড পিটিং প্রতিরোধের | 304 এর থেকে কম এবং 316 এর থেকে অনেক কম | সামুদ্রিক, রাসায়নিক এবং ভারী ডি-আইসিং এক্সপোজার এড়িয়ে চলুন |
মূল টেকঅ্যাওয়ে: যদি একটি স্পেসিফিকেশন শুধুমাত্র "স্টেইনলেস" বলে, 303 এবং 304 একটি ক্লোরাইড পরিবেশে বিনিময়যোগ্য নয়, যদিও সেগুলিকে শেলফে অভিন্ন দেখায়।
রাসায়নিক রচনা এবং গ্রেড উপাধি
অ্যালয় 303 হল 18/8 অস্টেনিটিক পরিবারের ফ্রি-মেশিনিং পরিবর্তন। এর বেস কেমিস্ট্রি মূলত 304 সালফার বা সেলেনিয়ামের নিয়ন্ত্রিত সংযোজন, এবং একটি সামান্য শিথিল কার্বন এবং ফসফরাস সীমা যা জারা কর্মক্ষমতা উন্নত করার কোনো প্রচেষ্টার পরিবর্তে উচ্চ-ভলিউম বার উত্পাদনের বাস্তবতাকে প্রতিফলিত করে।
| উপাদান | পরিসর | গ্রেডে ভূমিকা |
|---|---|---|
| কার্বন (C) | 0.15 সর্বোচ্চ | শস্যের সীমানা বরাবর ক্রোমিয়াম কার্বাইড গঠন সীমিত করতে ক্যাপ করা হয়েছে |
| সিলিকন (Si) | সর্বোচ্চ ১.০০ | গলে যাওয়ার সময় ডিঅক্সিডেশন; অবশিষ্ট মাত্রা machinability সামান্য প্রভাবিত |
| ম্যাঙ্গানিজ (Mn) | 2.00 সর্বোচ্চ | সালফারের সাথে মিলিত হয়ে ম্যাঙ্গানিজ সালফাইড অন্তর্ভুক্তি তৈরি করে যা চিপগুলিকে ভেঙে দেয় |
| ফসফরাস (P) | 0.20 সর্বোচ্চ | 304 ভাতা বেশী; চিপ ভঙ্গুরতা সামান্য অবদান |
| সালফার (এস) | 0.15 থেকে 0.35 | সংজ্ঞায়িত সংযোজন; অভ্যন্তরীণ খাঁজ তৈরি করে যা চিপগুলিকে ছোট করে |
| ক্রোমিয়াম (Cr) | 17.0 থেকে 19.0 | প্যাসিভ অক্সাইড ফিল্ম গঠন করে যা জারা প্রতিরোধের প্রদান করে |
| নিকেল (Ni) | 8.0 থেকে 10.0 | অস্টেনিটিক কাঠামোকে স্থিতিশীল করে এবং নমনীয়তা এবং বলিষ্ঠতা প্রদান করে |
| মলিবডেনাম (Mo) | সর্বোচ্চ 0.60 (ঐচ্ছিক) | ইচ্ছাকৃতভাবে যোগ করা হয়নি; অনুপস্থিতি যা 303 কে 316 থেকে আলাদা করে |
সালফার কন্টেন্ট হল সেই টেবিলের একক সবচেয়ে গুরুত্বপূর্ণ সংখ্যা, এবং এটি সবচেয়ে ঘন ঘন ভুল-নির্দিষ্ট। 0.15 শতাংশ সালফার মেশিনে তাপ 0.30 শতাংশ তাপের চেয়ে লক্ষণীয়ভাবে খারাপ, তবুও উভয়ই 303 স্পেসিফিকেশনের সাথে সম্পূর্ণরূপে সঙ্গতিপূর্ণ। একটি স্ক্রু মেশিনের দোকানের জন্য যা প্রতি বছর লক্ষ লক্ষ ছোট ইনসার্ট তৈরি করে, যা স্প্রেড সরাসরি টুল পরিবর্তন, চক্রের সময় এবং স্ক্র্যাপের হারে অনুবাদ করে।
সেলেনিয়াম এবং তামার রূপগুলি
দুটি রূপ নিয়মিত অঙ্কনগুলিতে প্রদর্শিত হয় এবং মান 303 এর সাথে অভিন্ন হিসাবে বিবেচনা করা উচিত নয়:
- 303Se (UNS S30323) - সেলেনিয়াম ফ্রি-মেশিনিং সংযোজন হিসাবে সালফারকে প্রতিস্থাপন করে। চিপ কন্ট্রোল ভাল এবং পৃষ্ঠের ফিনিস প্রায়ই ভাল, কিন্তু মেশিনেবিলিটি ইনডেক্স সালফার-বিয়ারিং 303 এর থেকে একটু কম। এটি নির্বাচন করার প্রধান কারণ হল উন্নত গরম এবং ঠান্ডা গঠনযোগ্যতা, এবং কিছুটা ভাল জারা প্রতিরোধের কারণ সেলেনিয়াম অন্তর্ভুক্তিগুলি সালফাইডের তুলনায় কম আক্রমনাত্মক পিট ইনিশিয়েটর।
- 303Cu - একটি তামা-বহনকারী বৈকল্পিক ব্যবহার করা হয় যেখানে উন্নত ঠান্ডা শিরোনাম বা সামান্য ভাল ক্ষয় কর্মক্ষমতা প্রয়োজন। এটি ফাস্টেনার স্টক এবং ঠান্ডা-গঠিত অংশগুলির জন্য তারের মধ্যে সাধারণ।
- 303সাল্ফ এবং জেনেরিক 303 - বাণিজ্যিক উপাধিগুলি যা সর্বদা একটি লিখিত রসায়ন পরিসর এবং একটি শংসাপত্রের সাথে সংযুক্ত করা উচিত, কারণ "303" একা সালফার সামগ্রী, কঠোরতা মেজাজ বা প্রসবের অবস্থাকে সংজ্ঞায়িত করে না।
আমদানি ডকুমেন্টেশন পর্যালোচনা করার সময় জানার মতো গ্রেডের সমতুল্যগুলির মধ্যে রয়েছে AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 এবং GB/T Y1Cr18Ni9। অনুশীলনে, এশিয়া, ইউরোপ বা উত্তর আমেরিকার একজন সরবরাহকারী একই পরিবারকে উদ্ধৃত করবে, কিন্তু শংসাপত্রের বিন্যাস এবং পরীক্ষার সুযোগ ভিন্ন, তাই ক্রয় আদেশে বলা দরকার যে কোন মান নিয়ন্ত্রণ করে।
মূল টেকঅ্যাওয়ে: 0.15 এবং 0.35 শতাংশের মধ্যে সালফার যা 303 মেশিনকে ভাল করে তোলে, তবে সেই উইন্ডোটির মধ্যে সঠিক পয়েন্টটি একটি ক্রয় পরিবর্তনশীল যা উচ্চ-ভলিউম কাজের জন্য পিন করা উচিত।
303 স্টেইনলেস স্টিলের যান্ত্রিক বৈশিষ্ট্য
303 এর জন্য যান্ত্রিক ডেটা সর্বদা শর্ত-নির্ভর, এবং এখানেই বেশিরভাগ স্পেসিফিকেশন ত্রুটি ঘটে। অ্যানিলড বারের জন্য উদ্ধৃত একটি ডেটাশীট একই গ্রেডের কোল্ড-ড্রন বারের জন্য উদ্ধৃত একটির পাশে দুর্বল দেখাচ্ছে এবং উভয়ই সঠিক। কারণ হল যে 303 অস্টেনিটিক এবং এটি নিভিয়ে বা টেম্পারিং দ্বারা শক্তিশালী করা যায় না। উপলব্ধ একমাত্র লিভার হল কোল্ড ওয়ার্ক, যা মেশিন করার আগে বার ড্রয়িং হিসাবে বা থ্রেড রোলিং এবং এর পরে গঠন হিসাবে প্রয়োগ করা হয়।
| সম্পত্তি | annealed বার | ঠান্ডা টানা বা ঘূর্ণিত বার |
|---|---|---|
| প্রসার্য শক্তি | 500 থেকে 700 MPa | 690 থেকে 860 MPa |
| 0.2 শতাংশ ফলন শক্তি | 190 থেকে 260 MPa | 450 থেকে 700 MPa |
| প্রসারণ in 50 mm | 35 থেকে 50 শতাংশ | 10 থেকে 25 শতাংশ |
| এলাকা হ্রাস | প্রায় 50 শতাংশ | প্রায় 35 শতাংশ |
| কঠোরতা | 160 থেকে 200 HB | 230 থেকে 320 HB |
| স্থিতিস্থাপকতার মডুলাস | 193 থেকে 200 জিপিএ | 193 থেকে 200 জিপিএ |
| পয়সনের অনুপাত | 0.30 | 0.30 |
দুটি ফলাফল যে টেবিল থেকে অনুসরণ. প্রথমত, অ্যানিলড 303-এর ফলন-থেকে-টেনসিল অনুপাত কম, মোটামুটি 0.35 থেকে 0.45, যার অর্থ হল উপাদানটি ভেঙে যাওয়ার আগে লক্ষণীয়ভাবে বিকৃত হয়ে যায়। একটি থ্রেড সন্নিবেশ বা একটি রূপান্তর বাদামের জন্য, সেই নমনীয়তা সহায়ক: থ্রেড ফ্ল্যাঙ্কগুলি ক্র্যাকিংয়ের পরিবর্তে একটি সামান্য অপূর্ণ মিলন থ্রেডের সাথে সামঞ্জস্য করতে পারে। দ্বিতীয়ত, একই নমনীয়তার অর্থ হল সন্নিবেশটি ব্যর্থ হওয়ার অনেক আগেই একটি নরম প্যারেন্ট উপাদান থেকে একটি থ্রেড বের করা যেতে পারে, তাই মূল উপাদানের শক্তি এবং নিযুক্ত থ্রেডের দৈর্ঘ্য সাধারণত জয়েন্টকে নিয়ন্ত্রণ করে।
শক্তি বনাম ব্যস্ততা, একা শক্তি নয়
অ্যালুমিনিয়াম হাউজিংগুলির একটি সাধারণ ভুল হল আরও বেশি ব্যস্ততার পরিবর্তে একটি শক্তিশালী সন্নিবেশ নির্দিষ্ট করা। যদি একটি 303 স্টেইনলেস সন্নিবেশ শুধুমাত্র চারটি নিযুক্ত থ্রেড সহ একটি ডাই-কাস্ট অ্যালুমিনিয়াম বসে ইনস্টল করা হয়, তবে সন্নিবেশ গ্রেড নির্বিশেষে অ্যালুমিনিয়াম প্রথমে কাঁচি করে। ব্যবহারিক ব্যস্ততার নিয়ম যা উত্পাদন ধরে রাখে:
- ইস্পাত এবং ঢালাই লোহার পিতামাতার জন্য, নিযুক্ত থ্রেডের নামমাত্র ব্যাসের কমপক্ষে 1.0 থেকে 1.5 গুণের জন্য লক্ষ্য করুন৷
- অ্যালুমিনিয়াম এবং ম্যাগনেসিয়াম পিতামাতার জন্য, নামমাত্র ব্যাসের 2.0 গুণ লক্ষ্য করুন বা লোড ছড়িয়ে দেওয়ার জন্য ডিজাইন করা একটি কী-লকিং বা তিন-গর্ত সন্নিবেশ ব্যবহার করুন।
- প্লাস্টিক এবং কম্পোজিটগুলির জন্য, লোডটি থ্রেডের সাথে জড়িত হওয়ার পরিবর্তে একটি বন্ডেড বা ছাঁচযুক্ত সন্নিবেশ দ্বারা বহন করা হয় এবং 303 এর ভূমিকা অভ্যন্তরীণ থ্রেড ফর্মের মধ্যে সীমাবদ্ধ।
- যেখানে কম্পন উপস্থিত থাকে, শুধুমাত্র টর্কের উপর নির্ভর না করে একটি স্ক্রু-লকিং তারের সন্নিবেশ বা একটি লকিং প্যাচ নির্দিষ্ট করুন৷
ক্লান্তি কর্মক্ষমতা একই যুক্তি অনুসরণ করে। ঘূর্ণায়মান নমনে annealed 303 এর সহনশীলতা সীমা ঠান্ডা-কাজ করা বারের তুলনায় বেশ নিচে বসে এবং একটি থ্রেডযুক্ত জয়েন্টে ক্লান্তি জীবন প্রথম নিযুক্ত থ্রেডের খাঁজ দ্বারা প্রাধান্য পায়। মেশিনের পরে থ্রেড রোল করা মূলে সংকোচনশীল অবশিষ্টাংশের চাপ ছেড়ে দেয় এবং কাটার তুলনায় ক্লান্তি জীবনকে উল্লেখযোগ্যভাবে উন্নত করে, যার একটি কারণ হল উচ্চ-ভলিউম স্টেইনলেস ফাস্টেনারগুলির জন্য থ্রেড রোলিং ডিফল্ট থেকে যায়।
মূল টেকঅ্যাওয়ে: 303 তাপ চিকিত্সা করা যায় না, তাই মোটামুটি 700 MPa-এর উপরে যেকোন শক্তির প্রয়োজন অবশ্যই একটি ঠান্ডা-কাজ করা মেজাজ নির্দিষ্ট করে এবং নিম্ন নমনীয়তা গ্রহণ করে পূরণ করতে হবে।
303 স্টেইনলেস স্টিলের ভৌত এবং তাপীয় বৈশিষ্ট্য
শারীরিক ডেটা বেশিরভাগ ডিজাইনারদের প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ, বিশেষ করে সমাবেশগুলিতে যা তাপমাত্রা সাইক্লিং দেখে। অ্যালুমিনিয়াম হাউজিংয়ে একটি স্টেইনলেস সন্নিবেশ মূল ধাতু থেকে ভিন্ন হারে প্রসারিত হয় এবং প্রিলোডের ফলস্বরূপ পরিবর্তন প্রায়শই জয়েন্টকে ঢিলা করে দেয়, একা কম্পন নয়।
| সম্পত্তি | আদর্শ মান | ডিজাইনের অন্তর্নিহিততা |
|---|---|---|
| ঘনত্ব | 7.9 গ্রাম/সেমি3 | উপাদানের ভর একই জ্যামিতির জন্য কার্বন স্টিলের কাছাকাছি |
| গলানো পরিসীমা | 1400 থেকে 1420 °C | যেকোনো স্বয়ংচালিত বা মহাকাশ পরিষেবা তাপমাত্রার অনেক উপরে |
| নির্দিষ্ট তাপ | প্রায় 500 J/kg·K | অ্যালুমিনিয়ামের তুলনায় তাপ ধীর এবং ঠান্ডা হতে ধীর |
| 100 ডিগ্রি সেলসিয়াসে তাপ পরিবাহিতা | প্রায় 16.2 W/m·K | খারাপ তাপ অপসারণ, তাই মেশিনিং সময় প্রবাহিত তরল কাটা রাখা |
| বৈদ্যুতিক প্রতিরোধ ক্ষমতা | প্রায় 0.72 মাইক্রো-ওহম মিটার | পরিবাহী পথের জন্য পছন্দের উপাদান নয় |
| তাপীয় সম্প্রসারণ, 20 থেকে 100 °C | প্রায় 17.3 x 10⁻⁶ প্রতি কে | প্রায় 23 এ অ্যালুমিনিয়ামের চেয়ে কম, যা গরম হলে প্রিলোড পরিবর্তন করে |
| আপেক্ষিক চৌম্বকীয় ব্যাপ্তিযোগ্যতা | প্রায় 1.02 annealed, প্রায় 3 পর্যন্ত যখন ঠান্ডা কাজ করে | প্রকৃত মেজাজের বিরুদ্ধে চুম্বকত্বের প্রয়োজনীয়তা যাচাই করুন |
| স্থিতিস্থাপকতার মডুলাস | 193 থেকে 200 জিপিএ | অ্যালুমিনিয়ামের চেয়ে শক্ত, তাই লোড শেয়ারিং সন্নিবেশের পক্ষে |
চৌম্বক আচরণ একটি নির্দিষ্ট নোট প্রাপ্য. অনেক গ্রাহক একটি স্টেইনলেস অংশ প্রত্যাখ্যান করেন কারণ একটি চুম্বক এটিতে লেগে থাকে। 303-এ, একটি দুর্বল আকর্ষণ স্বাভাবিক এবং ঠান্ডা অঙ্কন, থ্রেড রোলিং বা গুরুতর যন্ত্রের পরে প্রত্যাশিত, কারণ এই অপারেশনগুলি আংশিকভাবে অস্টেনাইটকে মার্টেনসাইটে রূপান্তরিত করে। একটি সম্পূর্ণ অ্যানিলড, স্ট্রেস-রিলিভড 303 অংশ 1.02 এর কাছাকাছি ব্যাপ্তিযোগ্যতা দেখাবে, যখন একটি ভারী ঠান্ডা-গঠিত অংশ সেই চিত্রটির কয়েকগুণ দেখাতে পারে। যদি একটি স্পেসিফিকেশন অ-চৌম্বকীয় আচরণের দাবি করে, তবে প্রয়োজনীয়তা অবশ্যই সমাপ্ত অবস্থার বিরুদ্ধে লিখতে হবে, কাঁচামাল নয়।
তাপ সম্প্রসারণ চিত্রটি একটি ব্যবহারিক ক্ষেত্রের সমস্যাও ব্যাখ্যা করে। যখন অ্যালুমিনিয়াম হাউজিংয়ে স্টেইনলেস প্লাগ ইনস্টল করা হয় এবং সমাবেশ গরম হয়ে যায়, তখন অ্যালুমিনিয়াম দ্রুত বৃদ্ধি পায়। যদি প্লাগটিকে এমন একটি মান ধরে টর্ক করা হয় যা একটি স্টিলের আবাসন ধরে নেয়, তাহলে প্রিলোড নেমে যেতে পারে এবং জয়েন্টটি ভেসে যেতে পারে। উচ্চ-তাপমাত্রার অ্যাপ্লিকেশনগুলিতে, সামান্য উচ্চতর প্রাথমিক টর্ক, নিয়ন্ত্রিত কম্প্রেশন সহ একটি সিলিং ওয়াশার, বা তাপমাত্রা পরিসরের জন্য রেট করা একটি থ্রেড সিলান্ট সাধারণত গ্রেড পরিবর্তন করার চেয়ে আরও নির্ভরযোগ্যভাবে সমস্যার সমাধান করে।
মূল টেকঅ্যাওয়ে: সমাপ্ত 303 অংশে সামান্য চুম্বকত্ব স্বাভাবিক এবং ভুল গ্রেড নির্দেশ করে না; পরিবর্তে ঠান্ডা-কাজের অবস্থার বিরুদ্ধে ব্যাপ্তিযোগ্যতা প্রয়োজনীয়তা পরীক্ষা করুন।
যন্ত্রযোগ্যতা: যে সম্পত্তি বিক্রি করে 303
মেশিনেবিলিটি সাধারণত একটি সূচক হিসাবে উদ্ধৃত হয়, যেখানে ফ্রি-কাটিং কার্বন ইস্পাত B1112 100 শতাংশে সেট করা হয়। সূচক একটি পরীক্ষাগার ধ্রুবক নয়; এটি একটি শিল্প সম্মেলন যা একটি যুক্তিসঙ্গত টুল জীবনের জন্য অর্জনযোগ্য কাটিয়া গতি প্রতিফলিত করে। এটি এখনও প্রতিটি প্রোডাকশন প্ল্যানার যে প্রশ্নটি জিজ্ঞাসা করে তার উত্তর দেয়, যেটি টুল পরিধানে পরিবর্তন আনতে বাধ্য হওয়ার আগে একটি প্রদত্ত গ্রেড প্রতি ঘন্টায় কত অংশ দেবে। তিনটি জিনিস স্টেইনলেস গ্রেডের জন্য সূচককে চালিত করে: অন্তর্ভুক্তির রসায়ন, অস্টেনিটিক ম্যাট্রিক্সের কাজ-কঠিনতা হার এবং তাপ পরিবাহিতা, যা নির্ধারণ করে যে সরঞ্জামটি কতটা তাপ শোষণ করবে। 303-এ ম্যাঙ্গানিজ সালফাইড অন্তর্ভুক্তিগুলি অভ্যন্তরীণ স্ট্রেস রাইজার হিসাবে কাজ করে, তাই টুলটির চারপাশে একটি দীর্ঘ, জটযুক্ত পাখির বাসা তৈরির পরিবর্তে চিপটি ছোট অংশে ভেঙে যায়। এই একক আচরণ উচ্চতর পৃষ্ঠের গতি, ভারী ফিড এবং কম অপারেটর হস্তক্ষেপের অনুমতি দেয়। নীচের চার্টটি একই সূচক ব্যবহার করে অন্যান্য সাধারণ গ্রেডের পাশাপাশি 303 রাখে।
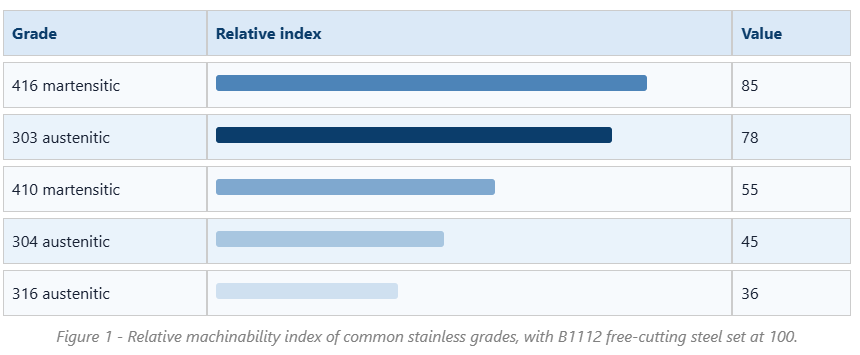
303 এবং 304 এর মধ্যে ব্যবধান এই নিবন্ধে একক সবচেয়ে বাণিজ্যিকভাবে তাৎপর্যপূর্ণ সত্য। 45 এর বিপরীতে 78-এর একটি সূচকে, 303 দ্রুত উপাদান সরিয়ে দেয়, ছোট চিপ তৈরি করে এবং প্রতি শিফটে অনেক কম টুল পরিবর্তন করে। একটি মাল্টি-স্পিন্ডল স্ক্রু মেশিনে ছোট ছোট অংশগুলি চলমান, এই পার্থক্যটি প্রায়শই সিদ্ধান্ত নেয় যে একটি কাজ লাভজনক কিনা। এটি আরও ব্যাখ্যা করে যে কেন বাজারে প্রায় প্রতিটি ছোট স্টেইনলেস থ্রেডেড উপাদান, তারের সন্নিবেশের ফাঁকা থেকে ড্রেন প্লাগ পর্যন্ত, ডিফল্টভাবে 303-এ উদ্ধৃত করা হয় যদি না গ্রাহক অন্য কিছু জিজ্ঞাসা করেন।
সুবিধা সীমাহীন নয়, এবং এটি বাস্তব শাস্তির সাথে আসে। সালফাইড অন্তর্ভুক্তিগুলি ক্ষয় প্রতিরোধের হ্রাস করে, যেমনটি পরে আলোচনা করা হয়েছে, এবং তারা উপাদানটিকে ঢালাইয়ের জন্য কম উপযুক্ত করে তোলে কারণ সালফার গরম ফাটলকে উৎসাহিত করে। সারফেস ফিনিস চমৎকার হতে পারে, কিন্তু যদি প্যাসিভেটিং অ্যাসিড ট্রিটমেন্ট মেশিনিং অনুসরণ করে, তাহলে ইনক্লুশনগুলি আণুবীক্ষণিক গর্তগুলি ছেড়ে যেতে পারে যা বিবর্ধনের অধীনে ত্রুটির মতো দেখায়। টুল পরিধান 304 এর থেকে ভাল কিন্তু এখনও কার্বন ইস্পাত থেকে অনেক দূরে, তাই একটি শক্ত সাবস্ট্রেট এবং একটি PVD আবরণ সহ কার্বাইড গ্রেডগুলি সাধারণ পছন্দ। কুল্যান্ট চাপ গুরুত্বপূর্ণ কারণ 303 খারাপভাবে তাপ সঞ্চালন করে; উচ্চ চাপের মাধ্যমে টুল কুল্যান্ট কাটিং প্রান্তকে তাপমাত্রার নিচে রাখে যেখানে বিল্ট-আপ প্রান্ত তৈরি হতে শুরু করে।
প্রলিপ্ত কার্বাইড দিয়ে অ্যানিলেড 303 বাঁকানোর জন্য সাধারণ শুরুর পরামিতিগুলি হল একটি পৃষ্ঠের গতি প্রায় 150 থেকে 200 মিটার প্রতি মিনিট এবং একটি ফিড প্রতি বিপ্লবে 0.10 থেকে 0.25 মিলিমিটার, সঠিক পরিসংখ্যানগুলি কাটার গভীরতা এবং অনমনীয়তার জন্য সামঞ্জস্য করা হয়। উচ্চ-গতির ইস্পাত টুলিং এখনও ছোট-ব্যাসের ট্যাপিং এবং ফর্ম সরঞ্জামগুলির জন্য ব্যবহৃত হয়, তবে অনেক কম গতিতে, সাধারণত 25 থেকে 40 মিটার প্রতি মিনিটে। ট্যাপিং হল এমন একটি অপারেশন যেখানে 303 এর খ্যাতি অর্জন করে, কারণ ছোট চিপগুলি 304 দ্বারা উত্পাদিত স্ট্রিং চিপগুলির তুলনায় অনেক বেশি সহজে বাঁশি বাজায়, যা অন্ধ গর্তে ট্যাপ ভাঙ্গাকে মারাত্মকভাবে হ্রাস করে।
আরেকটি ব্যবহারিক পয়েন্ট হল ধারাবাহিকতা। যেহেতু সালফার পরিসীমা প্রশস্ত, অনুগত 303 এর দুটি তাপ ভিন্নভাবে আচরণ করতে পারে। একটি উচ্চ-ভলিউম কাজ চালানোর একটি দোকানের মিল বা উপাদান প্রস্তুতকারককে চক্রের সময় এবং টুলের জীবন গুরুতর হলে পরিসীমার উপরের অর্ধেক ফ্রি-মেশিনিং সংযোজন ধরে রাখতে বলা উচিত। যেখানে সারফেস ফিনিশ বা ফর্মাবিলিটি বেশি গুরুত্বপূর্ণ, সেখানে কম সালফার বা সেলেনিয়াম-বিয়ারিং ভেরিয়েন্টই ভালো ট্রেড।
অবশেষে, machinability শুধুমাত্র গতি সম্পর্কে নয়। এটি স্ক্র্যাপ, ডিবারিং এবং পরিদর্শন খরচ সম্পর্কেও। ফ্রি-কাটিং গ্রেডগুলি ছোট burrs, মাত্রাগতভাবে স্থিতিশীল অংশ এবং আরও অনুমানযোগ্য থ্রেড গেজিং তৈরি করে, যা চূড়ান্ত পরিদর্শনে প্রত্যাখ্যান করা অংশের সংখ্যা হ্রাস করে। বেশ কয়েকটি থ্রেড, একটি ক্রস-হোল এবং একটি সিলিং ফেস সহ একটি অংশে, সেই গৌণ সঞ্চয়গুলি চক্র সময়ের সঞ্চয়কে ছাড়িয়ে যেতে পারে।
এটা মনে রাখা দরকার যে চার্টের সূচকটি রেফারেন্স শর্তগুলির একটি নির্দিষ্ট সেট অনুমান করে, সাধারণত কার্বাইড টুলিং এবং একটি নির্দিষ্ট টুল লাইফ মাপদণ্ডের সাথে একক-পয়েন্ট বাঁক। অপারেশন পরিবর্তন করলে র্যাঙ্কিং কিছুটা পরিবর্তন হয়। ড্রিলিং, উদাহরণস্বরূপ, বাঁক নেওয়ার চেয়ে চিপ ইভাক্যুয়েশনের জন্য বেশি সংবেদনশীল, তাই 304-এর তুলনায় 303-এর আপেক্ষিক সুবিধা ডিপ-হোল ড্রিলিং এবং ট্যাপিংয়ের ক্ষেত্রে একা সূচকের চেয়েও বড়।
মূল টেকঅ্যাওয়ে: 303 বিদ্যমান রয়েছে কারণ এটির মেশিনেবিলিটি সূচক মোটামুটি 78, এবং ক্ষয়জনিত কারণে 304 বা 316-এ স্যুইচ করার যেকোনো সিদ্ধান্তের জন্য একটি চক্র সময় 40 শতাংশ বা তার বেশি বৃদ্ধির বিপরীতে ব্যয় করা উচিত।
303 স্টেইনলেস স্টিলের জারা প্রতিরোধের
পরিষ্কার গ্রামীণ এবং অভ্যন্তরীণ বায়ুমণ্ডলে, 303 304 এর কাছাকাছি পারফর্ম করে এবং বছরের পর বছর ধরে একটি উজ্জ্বল পৃষ্ঠ ধরে রাখবে। বিশুদ্ধ পানি, হালকা ডিটারজেন্ট, অনেক খাদ্য-সংযোগের পরিবেশ যা ক্লোরাইড-ভারী নয়, এবং মাঝে মাঝে আর্দ্রতা সহ বেশিরভাগ স্বয়ংচালিত আন্ডার-হুড অবস্থা সবই গ্রহণযোগ্য। ক্লোরাইড অর্থপূর্ণ ঘনত্বে উপস্থিত থাকলে সমস্যাগুলি শুরু হয়।
মেকানিজম সোজা। ম্যাঙ্গানিজ সালফাইড অন্তর্ভুক্তি প্যাসিভ ক্রোমিয়াম অক্সাইড ফিল্মে বাধা দেয়। ক্লোরাইড আয়নগুলির উপস্থিতিতে, এই অন্তর্ভুক্তগুলি অগ্রাধিকারমূলকভাবে দ্রবীভূত হয়, মাইক্রো-ফাটল তৈরি করে যেখানে স্থানীয় রসায়ন অম্লীয় এবং অক্সিজেন-ক্ষুধার্ত হয়ে যায়। একবার একটি পিট শুরু হলে, এটি প্রচার করে কারণ পিটের অভ্যন্তরটি একটি অ্যানোডে পরিণত হয় এবং পার্শ্ববর্তী পৃষ্ঠটি একটি বড় ক্যাথোড হিসাবে কাজ করে। এই কারণেই একটি 303 অংশ একটি অভ্যন্তরীণ উদ্ভিদে দুই বছর ধরে দাগহীন দেখাতে পারে এবং তারপর একই অংশটি উপকূলীয় সাইটের কাছে স্থাপন করা হলে বা ডি-আইসিং সল্টের সংস্পর্শে এলে কয়েক মাসের মধ্যে পিটিং দেখা যায়।
ক্রোমিয়াম, মলিবডেনাম এবং নাইট্রোজেন সামগ্রী থেকে গণনা করা পিটিং প্রতিরোধের সমতুল্য সংখ্যা ব্যবহার করে প্রায়ই পিটিং প্রতিরোধের তুলনা করা হয়। 303-এর জন্য কোনও ইচ্ছাকৃত মলিবেডেনাম বা নাইট্রোজেন নেই, তাই মান 17 থেকে 19 অঞ্চলে ভূমিষ্ঠ হয়, 304 এর মতো কিন্তু দীক্ষা স্থানগুলির অনেক বেশি ঘনত্বের সাথে। গ্রেড 316 মলিবডেনাম যোগ করে এবং মোটামুটি 24 থেকে 26 পর্যন্ত পৌঁছায়, যে কারণে এটি সামুদ্রিক এবং রাসায়নিক পরিষেবার জন্য ডিফল্ট রয়ে গেছে।
| ফ্যাক্টর | 303 | 304 | 316 |
|---|---|---|---|
| পিটিং প্রতিরোধের সমতুল্য | প্রায় 17 থেকে 19 | প্রায় 18 থেকে 19 | প্রায় 24 থেকে 26 |
| পিট দীক্ষা সাইট | উচ্চ, সালফাইড অন্তর্ভুক্তি থেকে | কম | খুব কম |
| আপেক্ষিক machinability | প্রায় 78 | প্রায় 45 | প্রায় 36 |
| সামুদ্রিক বা উপকূলীয় এক্সপোজার | সুপারিশ করা হয় না | লিমিটেড | প্রস্তাবিত |
| ঢালাইযোগ্যতা | দরিদ্র, গরম ক্র্যাকিং ঝুঁকি | ভাল | ভাল |
| সাধারণত থ্রেডেড অংশ ব্যবহার | সন্নিবেশ, অ্যাডাপ্টার, ড্রেন প্লাগ | সাধারণ ফাস্টেনার এবং সন্নিবেশ | সামুদ্রিক এবং প্রক্রিয়া জিনিসপত্র |
জানার মতো একটি প্রশমন আছে। মেশিনের পরে সাইট্রিক বা নাইট্রিক অ্যাসিডের প্যাসিভেশন মুক্ত আয়রন এবং পৃষ্ঠের দূষণকে সরিয়ে দেয় এবং এটি 303-এর কর্মক্ষমতাকে কিছুটা উন্নত করে বাইরের অন্তর্ভূক্তগুলি পরিষ্কার করে। এটি বাল্ক রসায়ন পরিবর্তন করে না এবং এটি ক্লোরাইড সমৃদ্ধ পরিবেশে ব্যবহৃত একটি অংশ উদ্ধার করবে না। ইলেক্ট্রোপলিশিং একটি পাতলা পৃষ্ঠের স্তরকে সম্পূর্ণরূপে অপসারণ করে আরও এক ধাপ এগিয়ে যায়, যা চেহারা এবং সূচনা প্রতিরোধের উন্নতি করে, কিন্তু আবারও উপকারটি ত্বকের মধ্যে সীমাবদ্ধ।
ড্রেন প্লাগ এবং অন্যান্য সিলিং উপাদানগুলির জন্য, পরিবেশটি সাধারণত যতটা দেখায় তার চেয়ে কম আক্রমণাত্মক হয়। ইঞ্জিন তেল, ট্রান্সমিশন ফ্লুইড এবং কুল্যান্ট সাধারণত ক্লোরাইড বহন করে না এবং প্লাগটি স্প্ল্যাশ জোনের পরিবর্তে একটি সাম্প অভ্যন্তর দেখতে পায়। এই কারণেই 303/304/316 স্টেইনলেস অয়েল প্লাগগুলি সাধারণত একটি পরিবার হিসাবে অফার করা হয়, যা ক্রেতাকে সবচেয়ে ব্যয়বহুল বিকল্পে ডিফল্ট না করে এক্সপোজারের সাথে গ্রেড মেলে দেয়৷
সংবেদনশীল নির্বাচনের নিয়ম হল 303 ব্যবহার করা যেখানে অংশটি উচ্চ আয়তনে মেশিন করা হয় এবং পরিবেশ সৌম্য, 304-এ স্যুইচ করুন যেখানে কিছু ক্লোরাইড এক্সপোজার এবং মাঝারি ক্ষয় সম্ভব, এবং 316-এ চলে যান যেখানে অংশটি লবণ, সমুদ্রের বাতাস বা প্রক্রিয়াজাত রাসায়নিক দেখতে পাবে। অন্য পথে গিয়ে, একটি ইনডোর শুষ্ক অ্যাপ্লিকেশনের জন্য 316 বেছে নেওয়া, পরিমাপযোগ্য সুবিধা ছাড়াই খরচ যোগ করে।
মূল টেকঅ্যাওয়ে: 303 অভ্যন্তরীণ, তৈলাক্ত এবং হালকা আর্দ্র পরিষেবার জন্য একটি সূক্ষ্ম পছন্দ, তবে এটি কখনই উপকূলীয়, সামুদ্রিক বা ক্লোরাইড সমৃদ্ধ পরিবেশের জন্য নির্দিষ্ট করা উচিত নয় যেখানে সালফাইড অন্তর্ভুক্তিতে পিটিং শুরু হয়।
তাপ প্রতিরোধের, তাপ চিকিত্সা এবং ঢালাই আচরণ
ডেটাশিটগুলি সাধারণত বলে যে 303 অক্সিডেশন প্রতিরোধ করে যখন মাঝে মাঝে প্রায় 760 ডিগ্রি সেলসিয়াস পর্যন্ত উন্মুক্ত হয় এবং মোটামুটি 870 ডিগ্রি সেলসিয়াস পর্যন্ত অবিচ্ছিন্ন পরিষেবাতে থাকে। এই পরিসংখ্যানগুলি অক্সাইড স্কেল গঠন বর্ণনা করে, কাঠামোগত উপযুক্ততা নয়। সালফার সংযোজন যা গ্রেডকে মেশিনযোগ্য করে তোলে সেই কারণেই এটি উচ্চ-তাপমাত্রার পরিষেবার জন্য একটি ভাল পছন্দ নয়, কারণ সালফাইডগুলি শস্যের সীমানায় ক্ষয়ক্ষতি এবং ত্বরিত আক্রমণকে উত্সাহিত করতে পারে।
তাপ চিকিত্সা তথ্য যে গুরুত্বপূর্ণ
- 303 তাপ চিকিত্সা দ্বারা শক্ত করা যাবে না। যেকোন কঠোরতার প্রয়োজনীয়তা অবশ্যই ঠাণ্ডা পরিশ্রমের মাধ্যমে পূরণ করতে হবে, নিভে যাওয়া বা বার্ধক্যের মাধ্যমে নয়।
- অ্যানিলিং মোটামুটি 1010 থেকে 1120 °C এর মধ্যে সঞ্চালিত হয় এবং তারপরে দ্রুত শীতল হয় এবং এর উদ্দেশ্য হল ঠান্ডা-কাজ করা উপাদানকে নরম করা এবং নমনীয়তা পুনরুদ্ধার করা, শক্তি বৃদ্ধি করা নয়।
- মেশিনযুক্ত অংশগুলির স্ট্রেস রিলিফ সাধারণত প্রায় 350 থেকে 400 ডিগ্রি সেলসিয়াসে বাহিত হয়। এই পরিসরটি ইচ্ছাকৃতভাবে সংবেদনশীল উইন্ডোর নীচে থাকার জন্য বেছে নেওয়া হয়েছে যেখানে ক্রোমিয়াম কার্বাইডগুলি শস্যের সীমানায় তৈরি হয়।
- মোটামুটি 425 এবং 815 °C এর মধ্যে দীর্ঘায়িত এক্সপোজার এড়ানো উচিত, কারণ ক্রোমিয়াম কার্বাইড বৃষ্টিপাত আশেপাশের ম্যাট্রিক্স থেকে ক্রোমিয়ামকে সরিয়ে দেয় এবং একটি ক্ষয়-প্রবণ ব্যান্ড ছেড়ে দেয়।
ঢালাই দুর্বল পয়েন্ট
303 সাধারণত ঢালাইয়ের জন্য অনুপযুক্ত হিসাবে বিবেচিত হয়। সালফার দৃঢ়ীকরণের তাপমাত্রার পরিধি কমায় এবং ওয়েল্ড পুঁতিতে গরম ক্র্যাকিংকে উৎসাহিত করে, এবং এটি ছিদ্রতাও বাড়ায়। যদি একটি ডিজাইনের জন্য ঢালাইয়ের প্রয়োজন হয়, তাহলে স্বাভাবিক পদ্ধতি হল কম্পোনেন্টটিকে 304 বা 316-এ বা কম সালফার ফিলার এবং বেস কম্বিনেশনে পরিবর্তন করা। যেখানে একটি 303 অংশ প্রকৃতপক্ষে যোগ করা আবশ্যক, ঢালাই 308L ফিলারের সাথে কম-তাপ-ইনপুট প্রক্রিয়ার মধ্যে সীমাবদ্ধ হওয়া উচিত, তারপরে সম্পূর্ণ অ্যানিলিং এবং পিকলিং দ্বারা অনুসরণ করা উচিত, কিন্তু তারপরও ঢালাই এবং তাপ-আক্রান্ত অঞ্চলের ক্ষয় প্রতিরোধ ক্ষমতা মূল ধাতু থেকে নিকৃষ্ট হবে।
ঠান্ডা গঠন এবং galling
303 এর কোল্ড ওয়ার্কিং সম্ভব কিন্তু সীমিত। কাজের-হার্ডেনিং রেট বেশি, অন্যান্য অস্টেনিটিক গ্রেডের মতো, তাই গভীর ড্রয়িং বা ভারী ঠান্ডা শিরোনামের মতো গুরুতর গঠনমূলক ক্রিয়াকলাপগুলি সাধারণত সালফার-বহনকারী 303 এর চেয়ে 303Se বা 304 তে করা হয়। ফাস্টেনার
গ্যালিং হল আরেকটি অস্টেনিটিক বৈশিষ্ট্য যার জন্য পরিকল্পনা করা যায়। যখন একই রকম কঠোরতার দুটি স্টেইনলেস সারফেস চাপের মধ্যে ঘষে, তখন তারা স্থানীয়ভাবে ঠাণ্ডা-ঝালাই করে ছিঁড়ে যেতে পারে, যে কারণে স্টেইনলেস নাট কখনও কখনও স্টেইনলেস বোল্টে আটকে যায়। থ্রেডেড অ্যাসেম্বলিতে এটি ভিন্ন গ্রেড ব্যবহার করে, মলিবডেনাম-ভিত্তিক অ্যান্টি-সিজ যৌগ প্রয়োগ করে, টর্ক নিয়ন্ত্রণ করে, বা বারবার বিচ্ছিন্ন করার উপর নির্ভর করে না এমন একটি লকিং ইনসার্ট ডিজাইন নির্দিষ্ট করে নিয়ন্ত্রণ করা হয়।
মূল টেকঅ্যাওয়ে: 303 কে শুধুমাত্র মেশিনযুক্ত উপাদান হিসাবে বিবেচনা করুন; যদি জয়েন্টটি অবশ্যই ঢালাই করা হয় বা প্রায় 400 ডিগ্রি সেলসিয়াসের উপরে স্থায়ী তাপমাত্রা দেখে, তবে পরিবর্তে 304 বা 316 উল্লেখ করুন।
303 বনাম 304 বনাম 316: বৈশিষ্ট্য নির্বাচন করা, অভ্যাস নয়
গ্রেড নির্বাচন হল তিনটি ভেরিয়েবলের মধ্যে একটি ভারসাম্যমূলক ব্যায়াম যা বিভিন্ন দিকে টানছে: মেশিনিং খরচ, জারা চাহিদা এবং শক্তি বা নমনীয়তার প্রয়োজন। নীচের দুই-কলামের তুলনা দুটি উপাদান পরিবারের জন্য নির্বাচনের যুক্তি নির্ধারণ করে যা প্রায়শই একটি 303 সিদ্ধান্ত দ্বারা প্রভাবিত হয়।
থ্রেডেড সন্নিবেশ এবং অ্যাডাপ্টার
| প্লাগ, জিনিসপত্র এবং sealing উপাদান
|
একটি ঘন ঘন ভুল ধারণা হল যে 316 পর্যন্ত সরানো সর্বদা নিরাপদ পছন্দ। অনুশীলনে, একটি 316 উপাদান যা সমাবেশের সময় গলিত হয় এবং বেশ কয়েকবার পুনরায় টর্ক করা হয় একটি সঠিক সীল সহ সঠিকভাবে টর্ক করা 303 অংশের চেয়ে কম নির্ভরযোগ্য হতে পারে। ম্যাটেরিয়াল গ্রেড হল একটি সিস্টেমের একটি পরিবর্তনশীল যাতে থ্রেড ফর্ম, টলারেন্স ক্লাস, সারফেস ফিনিস, লুব্রিকেশন এবং অ্যাসেম্বলি টর্কও থাকে।
খরচ মাত্রা বাস্তব এবং মানের মূল্য. যেহেতু 303 এর জন্য 78 এর তুলনায় সূচকে 316 মেশিন মোটামুটি 36, একই অংশের জন্য মেশিনিং সময় দ্বিগুণেরও বেশি হতে পারে এবং উপাদান নিজেই আরও ব্যয়বহুল। একটি উচ্চ-ভলিউম ছোট অংশের জন্য, এর অর্থ একক খরচ তিনগুণ হতে পারে। যেখানে পরিষেবা পরিবেশ সত্যিকার অর্থে 316 দাবি করে, এটি অর্থ ভালভাবে ব্যয় করা হয়; যেখানে এটি হয় না, এটি কেবল মার্জিন হারিয়ে যায়।
মূল টেকঅ্যাওয়ে: প্রকৃত এক্সপোজার এবং প্রকৃত মেশিনিং ভলিউম থেকে গ্রেড নির্বাচন করুন এবং অঙ্কনে গ্রেড এবং মেজাজ উভয়ই লিখুন যাতে পছন্দটি পুনরাবৃত্তিযোগ্য হয়।
অ্যাপ্লিকেশন: যেখানে 303 বৈশিষ্ট্যগুলি থ্রেডেড উপাদানগুলিতে পে অফ করে
উপরে বর্ণিত বৈশিষ্ট্যগুলি একটি নির্দিষ্ট শ্রেণির উপাদানের উপর সুন্দরভাবে মানচিত্র: ছোট, থ্রেডেড, উচ্চ আয়তনে উত্পাদিত এবং ক্লোরাইডের সংস্পর্শে না গিয়ে মরিচা প্রতিরোধ করার প্রত্যাশিত। চারটি পণ্য পরিবার সেই স্থানটি আয়ত্ত করে।
স্ব-লঘুপাত থ্রেড সন্নিবেশ
একটি স্ব-ট্যাপিং সন্নিবেশ অ্যালুমিনিয়াম, ম্যাগনেসিয়াম বা প্লাস্টিকের একটি ড্রিল করা বা কোরড গর্তে তার নিজস্ব থ্রেড কেটে দেয়। কাটিং স্লটগুলি ইনস্টলেশনের সময় পরিষ্কার চিপ সরিয়ে নেওয়ার দাবি করে এবং বাহ্যিক থ্রেডটি চিপ না করে কাটার জন্য যথেষ্ট শক্ত হতে হবে। 303 অ্যানিলড বা হালকা ঠান্ডা-কাজ করা অবস্থায় সেই চাহিদাগুলির ভারসাম্য বজায় রাখে এবং যখন একটি শক্তিশালী বা আরও বেশি জারা-প্রতিরোধী বিকল্পের প্রয়োজন হয়, একই জ্যামিতি 304 বা 316 এ উপলব্ধ।
ইনস্টলেশনের মান সন্নিবেশের মতো গর্তের উপর নির্ভর করে। সামান্য বড় আকারের একটি ছিদ্র ছিদ্র করা সন্নিবেশ ঘোরাতে দেবে, যখন একটি ছোট আকারের গর্ত ইনস্টলেশন টর্ক বাড়াবে এবং ড্রাইভিং কীগুলি শিয়ার করতে পারে। পাইলট হোলের জন্য সহনশীলতা ব্যান্ডগুলি সাধারণত সন্নিবেশ প্রস্তুতকারকের দ্বারা সরবরাহ করা হয় এবং পরামর্শের পরিবর্তে বাধ্যতামূলক হিসাবে বিবেচনা করা উচিত।
তিন গর্ত থ্রেড সন্নিবেশ
থ্রি-হোল ইনসার্ট একটি ডেডিকেটেড টুল দিয়ে ইনস্টল করা হয় যা তিনটি কী যুক্ত করে, তারপর জায়গায় লক করা হয়। তারা একটি প্লেইন হেলিকাল সন্নিবেশের চেয়ে অনেক ভালো ঘূর্ণন প্রতিরোধ করে এবং একটি সাধারণ পছন্দ যেখানে কম্পন বা বারবার বিচ্ছিন্নকরণ প্রত্যাশিত হয়। উপাদান পছন্দ সাধারণত খরচ এবং machinability জন্য 303, সঙ্গে 304 বা 316 উপলব্ধ যেখানে জারা চাহিদা বেশি।
যেহেতু লোড করা থ্রেডটি অভ্যন্তরীণ এবং মূল উপাদান দ্বারা সুরক্ষিত, সন্নিবেশ দ্বারা দেখা যায় জারা পরিবেশটি মূলত সমাবেশের ভিতরের পরিবেশ, যা প্রায়শই সৌম্য। এটি একটি কারণ 303 ইঞ্জিন, গিয়ারবক্স এবং মেশিন ফ্রেমে পুরোপুরি ভাল পারফর্ম করে যদিও একই গ্রেড একটি উন্মুক্ত সামুদ্রিক ডেক ফিটিংয়ে দ্রুত ব্যর্থ হবে।
কী-লকিং সন্নিবেশ এবং রূপান্তর বাদাম
কী-লকিং সন্নিবেশগুলি যান্ত্রিকভাবে সন্নিবেশ লক করতে মূল উপাদানের মাধ্যমে চালিত বহিরাগত কীগুলি ব্যবহার করে। রূপান্তর বাদাম, যাকে পুরুষ-থেকে-মহিলা থ্রেড অ্যাডাপ্টারও বলা হয়, একটি উপাদানকে মেট্রিক এবং ইঞ্চি থ্রেড বা বিভিন্ন থ্রেড পিচের মধ্যে স্যুইচ করার অনুমতি দেয়। হাই-স্পিড মেশিনিং এর পরে থ্রেড ফর্মে শক্ত সহনশীলতা ধরে রাখতে 303 এর ক্ষমতা থেকে উভয়ই উপকৃত হয় এবং উভয়ই সাধারণত কার্বন ইস্পাত, 303, 304 বা 316-এ সরবরাহ করা হয় যাতে ক্রেতা আবেদনের সাথে গ্রেড মেলে।
তেল প্লাগ এবং থ্রেড প্লাগ
ড্রেন প্লাগ এবং সিলিং প্লাগ হল ক্লাসিক স্ক্রু-মেশিনের অংশ: সাধারণ জ্যামিতি, টাইট থ্রেড সহনশীলতা, উচ্চ বার্ষিক আয়তন। অভ্যন্তরীণ পরিবেশ সাধারণত তেল বা কুল্যান্ট হয়, যখন বাহ্যিক পরিবেশ একটি ইঞ্জিন বে, একটি মেশিন বেস বা একটি বহিরঙ্গন ঘের হতে পারে। অভ্যন্তরীণ সরঞ্জামের জন্য 303 এবং উন্মুক্ত সামুদ্রিক সরঞ্জামগুলির জন্য 316 নির্বাচন করা হল মানক, সাশ্রয়ী বিভাজন।
একটি চূড়ান্ত আবেদন নোট ভিন্ন ধাতব যোগাযোগ উদ্বেগ. যখন অ্যালুমিনিয়াম হাউজিংয়ে স্টেইনলেস ইনসার্ট ইনস্টল করা হয়, জয়েন্টটি একটি গ্যালভানিক দম্পতি তৈরি করে এবং ইলেক্ট্রোলাইটের উপস্থিতিতে অ্যালুমিনিয়াম অ্যানোডে পরিণত হয়। এটি শুষ্ক অভ্যন্তরীণ সরঞ্জামগুলিতে খুব কমই একটি সমস্যা, তবে ভিজা বা লবণ-বোঝাই পরিবেশে এটি সন্নিবেশের চারপাশে মূল ধাতুর ক্ষয়কে ত্বরান্বিত করে। প্রতিরক্ষামূলক আবরণ, সিল্যান্ট বা মূল উপাদানের পরিবর্তন হল স্বাভাবিক সংশোধনমূলক ক্রিয়া।
মূল টেকঅ্যাওয়ে: একটি সন্নিবেশের অভ্যন্তরীণ থ্রেড সাধারণত একটি হালকা পরিবেশ দেখে, তাই 303 উচ্চ-ভলিউম সন্নিবেশের জন্য আদর্শ পছন্দ হিসাবে রয়ে যায় যদি না সমাবেশটি নিজেই ক্লোরাইডের সংস্পর্শে আসে।
রক্ষণাবেক্ষণ এবং ইন-সার্ভিস অনুশীলন
উপাদান নির্বাচন শুরু লাইনে একটি উপাদান পায়; রক্ষণাবেক্ষণ অনুশীলন নির্ধারণ করে যে এটি একটি পরিষেবার জীবনে কীভাবে কাজ করে। স্টেইনলেস থ্রেডেড উপাদানগুলি অল্প সংখ্যক অনুমানযোগ্য কারণে ব্যর্থ হয় এবং তাদের বেশিরভাগই প্রতিরোধযোগ্য।
- ওভার-টর্ক। যেহেতু annealed 303 এর ফলন শক্তি প্রায় 190 থেকে 260 MPa, একটি স্টিল ফাস্টেনার টেবিল থেকে কপি করা টর্ক মান থ্রেডগুলি প্রসারিত বা ফালা করতে পারে। সর্বদা নির্দিষ্ট সন্নিবেশ বা প্লাগের জন্য প্রকাশিত টর্ক ডেটা ব্যবহার করুন এবং নিয়মিত ড্রাইভারগুলিকে পুনরায় ক্যালিব্রেট করুন।
- গ্যালিং। চাপে স্টেইনলেস যোগাযোগের উপর স্টেইনলেস জব্দ করতে পারে। অ্যান্টি-সিজ যৌগ, একটি ভিন্ন সঙ্গম গ্রেড, বা লুব্রিকেটেড ইনস্টলেশন পদ্ধতি বেশিরভাগ ঝুঁকিকে সরিয়ে দেয়।
- অপর্যাপ্ত ব্যস্ততা। একটি প্লাগ যা সম্পূর্ণ এনগেজমেন্টের দুই থ্রেডের ছোট, গ্রেড নির্বিশেষে লিক হবে। প্রথম-নিবন্ধ পরিদর্শনের সময় ব্যস্ততার গভীরতা যাচাই করুন, ক্ষেত্রের ব্যর্থতার পরে নয়।
- ক্লোরাইড আক্রমণ। একটি 303 অংশে পিট করা একটি চিহ্ন যে গ্রেডটি পরিবেশের জন্য ভুল, অংশটি ত্রুটিপূর্ণ নয়। 316 দিয়ে প্রতিস্থাপন করুন বা একটি প্রতিরক্ষামূলক বাধা যোগ করুন।
- পিতামাতার গ্যালভানিক জারা। অ্যালুমিনিয়াম হাউজিংয়ে স্টেইনলেস সন্নিবেশের চারপাশে সাদা বা ধূসর জারা পণ্যের সন্ধান করুন, যা নির্দেশ করে যে অ্যালুমিনিয়াম খাওয়া হচ্ছে।
পরিদর্শন অনুশীলন ব্যর্থতা মোড মেলে উচিত. ভিজ্যুয়াল পরিদর্শন পিটিং, জারা স্টেনিং এবং থ্রেড ক্ষতি ক্যাচ. থ্রেড গেজিং ইনস্টলেশনের পরে মাত্রিক প্রবাহ ধরা দেয়। জটিল জয়েন্টগুলির জন্য, প্রথম তাপচক্রের পরে একটি টর্ক চেক সমাবেশে টর্ক চেকের চেয়ে আরও তথ্যপূর্ণ, কারণ এটি প্রকাশ করে যে প্রিলোড হারিয়ে গেছে কিনা। হ্যান্ডহেল্ড এক্স-রে ফ্লুরোসেন্স বিশ্লেষক ব্যবহার করে পর্যায়ক্রমিক রাসায়নিক যাচাই নিশ্চিত করবে যে আগত উপাদানটি প্রকৃতপক্ষে 303 এবং একটি প্রতিস্থাপিত গ্রেড নয়, যা মিশ্র তালিকায় একটি সাধারণ সমস্যা।
সঞ্চয়স্থানও এটি প্রদর্শিত হওয়ার চেয়ে বেশি গুরুত্বপূর্ণ। একটি আর্দ্র গুদামে খোলা কাঠের বিনে সংরক্ষিত স্টেইনলেস উপাদানগুলি পৃষ্ঠের দূষণ বাছাই করতে পারে এবং মরিচা দাগ তৈরি করতে পারে যা কাঠামোগত না হয়ে প্রসাধনী, তবে তারা এখনও গ্রাহকের অভিযোগকে ট্রিগার করবে। একটি উদ্বায়ী জারা ইনহিবিটর দিয়ে সিল করা প্যাকেজিংয়ে অংশগুলি রাখা এবং পরিষ্কার গ্লাভস দিয়ে সেগুলি পরিচালনা করা এই বিবাদগুলির বেশিরভাগ এড়িয়ে যায়।
মূল টেকঅ্যাওয়ে: ক্ষেত্রটিতে বেশিরভাগ 303 কম্পোনেন্টের ব্যর্থতা টর্ক, ব্যস্ততা বা পরিবেশে ফিরে আসে, উপাদানে নয়, তাই রক্ষণাবেক্ষণ পদ্ধতিগুলি গ্রেড কলআউটের মতোই মনোযোগের দাবি রাখে।
সোর্সিং 303 স্টেইনলেস স্টীল উপাদান: কি নির্দিষ্ট করতে হবে
যেহেতু 303-এর একটি বিস্তৃত অনুমতিযোগ্য রসায়ন পরিসীমা এবং বেশ কয়েকটি মেজাজ রয়েছে, তাই ক্রয় আদেশটি বেশিরভাগ মানের ঝুঁকি বহন করে। একজন দক্ষ প্রস্তুতকারক বা সরবরাহকারীকে বিনা দ্বিধায় নিম্নলিখিত পয়েন্টগুলির প্রতিটির উত্তর দিতে সক্ষম হওয়া উচিত।
| আইটেম নির্দিষ্ট করুন | কেন এটা গুরুত্বপূর্ণ |
|---|---|
| গ্রেড এবং মান | UNS S30300 বা EN 1.4305, "স্টেইনলেস" এর পরিবর্তে স্পষ্টভাবে বলা হয়েছে |
| সালফার পরিসীমা | মেশিনের ধারাবাহিকতা এবং পরোক্ষভাবে, পিটিং আচরণ নির্ধারণ করে |
| ডেলিভারির শর্ত | annealed বা ঠান্ডা টানা; একটি বিস্তৃত মার্জিন দ্বারা শক্তি এবং নমনীয়তা প্রভাবিত করে |
| কঠোরতা range | ইনকামিং পরিদর্শনের জন্য একটি সহজ যাচাইকরণ পয়েন্ট |
| উপাদান শংসাপত্র | EN 10204 3.1 সমাপ্ত ব্যাচে তাপ নম্বর ট্রেসেবিলিটি সহ |
| থ্রেড সহনশীলতা ক্লাস | 6H, 6g বা গ্রাহক-নির্দিষ্ট; যান এবং নো-গো গেজ দিয়ে যাচাই করা হয়েছে |
| পৃষ্ঠ চিকিত্সা | প্যাসিভেশন, প্লেটিং বা শুষ্ক ফিল্ম তৈলাক্তকরণ, একটি সংজ্ঞায়িত পরীক্ষা সহ |
| নমুনা পরিকল্পনা | প্রতি লটে কতগুলি অংশ পরিদর্শন করা হয় এবং কোন মানদণ্ডের বিরুদ্ধে তা নির্ধারণ করে |
| প্যাকেজিং | দূষণ, আর্দ্রতা ক্ষতি এবং ট্রানজিট ক্ষতি প্রতিরোধ করে |
ইনস্টলেশন টুলিং নিয়ন্ত্রণ করে এমন একটি প্রস্তুতকারকের সাথে কাজ করা এক শ্রেণীর সমস্যা দূর করে। যখন সন্নিবেশ এবং ড্রাইভিং টুল একসাথে ডিজাইন করা হয়, তখন ইনস্টলেশন টর্ক, কী এনগেজমেন্ট এবং হোলের সহনশীলতা সামঞ্জস্যপূর্ণ হয় এবং ছিদ্র হওয়া ছিদ্র সম্পর্কে ক্ষেত্রের অভিযোগগুলি দ্রুত হ্রাস পায়। এটি বিশেষ করে স্ব-ট্যাপিং এবং তিন-গর্ত সন্নিবেশের জন্য গুরুত্বপূর্ণ, যেখানে ড্রাইভিং বৈশিষ্ট্যটি থ্রেডের মতোই গুরুত্বপূর্ণ।
ভলিউম ক্রেতাদের লট-টু-লট পুনরাবৃত্তিযোগ্যতা সম্পর্কেও জিজ্ঞাসা করা উচিত, শুধুমাত্র প্রথম-নিবন্ধের অনুমোদন নয়। একটি নিয়ন্ত্রিত সালফার সামগ্রী সহ একটি স্থিতিশীল মিল উত্স থেকে 303 এর ধারাবাহিক তাপ, একটি দোকানকে কাটিং প্যারামিটারগুলি লক করতে এবং সেগুলিকে বছরের পর বছর ধরে রাখতে দেয়। যখন মিলের উৎস পরিবর্তিত হয়, শংসাপত্রটি অভিন্ন দেখালেও মেশিনিং আচরণ পরিবর্তন হতে পারে, এবং প্রথম চিহ্নটি সাধারণত হাতিয়ার পরিধান বৃদ্ধি বা থ্রেড গেজ প্রত্যাখ্যান বৃদ্ধি।
পরিশেষে, প্রতিশ্রুতির পরিবর্তে সক্ষমতা যাচাই করুন। প্রকৃত উত্পাদন সরঞ্জাম, পরিদর্শন প্রক্রিয়া এবং কাঁচা বার থেকে প্যাক করা শক্ত কাগজ পর্যন্ত ট্রেসেবিলিটি চেইন জিজ্ঞাসা করুন। একজন সরবরাহকারী যিনি হিট নম্বর থেকে সমাপ্ত অংশ পর্যন্ত একটি নথিভুক্ত রুট দেখাতে পারেন যিনি শুধুমাত্র একটি শংসাপত্র ফোল্ডার দেখাতে পারেন তার চেয়ে পরিচালনা করা অনেক সহজ।
মূল টেকঅ্যাওয়ে: ক্রয় অর্ডারে গ্রেড, সালফার পরিসীমা, মেজাজ এবং শংসাপত্রের ধরন উল্লেখ করুন; এই চারটি আইটেম ছাড়া, দুটি সরবরাহকারী উভয়ই "303" সরবরাহ করার দাবি করতে পারে এবং এখনও এমন অংশ সরবরাহ করতে পারে যা ভিন্নভাবে আচরণ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
সবচেয়ে গুরুত্বপূর্ণ 303 স্টেইনলেস স্টীল উপাদান বৈশিষ্ট্য কি কি?সংজ্ঞায়িত বৈশিষ্ট্যগুলি হল চিপ ভাঙ্গার জন্য 0.15 থেকে 0.35 শতাংশ সালফারের উপাদান, B1112 এর বিপরীতে মোটামুটি 78 এর একটি মেশিনিবিলিটি সূচক, 500 থেকে 700 MPa এর অ্যানিলড প্রসার্য শক্তি, MPa এর 0.2 শতাংশ ফলন শক্তি 190 থেকে 260 শতাংশ, 350 থেকে 350 শতাংশ শক্ত। 200 HB, এবং অ্যানিলেড অবস্থায় মূলত অ-চৌম্বকীয় আচরণ। জারা প্রতিরোধের 304 এর সাথে তুলনামূলকভাবে লক্ষণীয়ভাবে কম ক্লোরাইড পিটিং প্রতিরোধের ব্যতীত। |
303 স্টেইনলেস স্টীল কি চৌম্বকীয়?অ্যানিলড 303 মূলত অ-চৌম্বকীয়, 1.02 এর কাছাকাছি আপেক্ষিক ব্যাপ্তিযোগ্যতা সহ। কোল্ড ড্রয়িং, থ্রেড রোলিং এবং ভারী মেশিনিং আংশিকভাবে অস্টেনাইটকে মার্টেনসাইটে রূপান্তরিত করে, তাই একটি সমাপ্ত অংশ প্রায় 3 পর্যন্ত ব্যাপ্তিযোগ্যতার সাথে দুর্বলভাবে চৌম্বকীয় হয়ে উঠতে পারে। একটি চুম্বক একটি মেশিনযুক্ত 303 উপাদানের সাথে সামান্য লেগে থাকা স্বাভাবিক এবং এর অর্থ এই নয় যে ভুল গ্রেড সরবরাহ করা হয়েছিল। |
303 স্টেইনলেস স্টীল তাপ চিকিত্সা দ্বারা শক্ত করা যেতে পারে?না। এটি একটি অস্টেনিটিক গ্রেড এবং এটি নিভিয়ে ফেলা বা টেম্পারিংয়ের প্রতিক্রিয়া দেয় না। শক্তি বাড়ানোর একমাত্র উপায় হল ঠান্ডা কাজ, যা নমনীয়তার খরচে প্রসার্য শক্তিকে প্রায় 690 থেকে 860 MPa-এ ঠেলে দিতে পারে। অ্যানিলিং শুধুমাত্র ঠান্ডা কাজ করা উপাদান নরম করতে এবং নমনীয়তা পুনরুদ্ধার করতে ব্যবহৃত হয়। |
কেন 303 304 এর চেয়ে মেশিনে সহজ?সালফার যোগ ম্যাট্রিক্স জুড়ে ম্যাঙ্গানিজ সালফাইড অন্তর্ভুক্তি গঠন করে। এই অন্তর্ভুক্তিগুলি অভ্যন্তরীণ খাঁজ হিসাবে কাজ করে যা একটি দীর্ঘ স্ট্রিং গঠনের পরিবর্তে চিপটিকে ছোট অংশে ভেঙে দেয়। সংক্ষিপ্ত চিপগুলি কাটিং জোন পরিষ্কার করে, বিল্ট-আপ এজ কমায়, কম কাটিং ফোর্স করে এবং উচ্চতর পৃষ্ঠের গতির অনুমতি দেয়, যার কারণে 303টি মেশিন 304-এর প্রায় 1.7 গুণ গতিতে। |
303 স্টেইনলেস স্টীল ঢালাই করা যাবে?এটা সাধারণত সুপারিশ করা হয় না. সালফার ওয়েল্ড পুঁতিতে গরম ক্র্যাকিং এবং ছিদ্রতা বাড়ায় এবং তাপ-আক্রান্ত অঞ্চল ক্ষয় প্রতিরোধ ক্ষমতা হারায়। যেখানে ঢালাই অনিবার্য, 308L ফিলার সহ একটি কম-তাপ-ইনপুট প্রক্রিয়া ব্যবহার করুন এবং সম্পূর্ণ অ্যানিলিং এবং পিকিংয়ের জন্য পরিকল্পনা করুন, অথবা 304 বা 316-এ কম্পোনেন্ট স্যুইচ করুন। |
303 কি সামুদ্রিক বা উপকূলীয় পরিবেশের জন্য উপযুক্ত?না। ক্লোরাইডের এক্সপোজারের কারণে সালফাইড অন্তর্ভুক্তির সময় শুরু হয় এমন গর্ত। যদিও সাধারণ জারা কর্মক্ষমতা 304 এর কাছাকাছি, পিট ইনিশিয়েশন সাইটের ঘনত্ব অনেক বেশি, তাই 303 অভ্যন্তরীণ, তৈলাক্ত বা হালকা আর্দ্র পরিষেবার জন্য সংরক্ষিত করা উচিত। গ্রেড 316 সামুদ্রিক এবং রাসায়নিক পরিবেশের জন্য উপযুক্ত পছন্দ। |
303 এবং 303Se এর মধ্যে পার্থক্য কি?উভয়ই ফ্রি-মেশিনিং গ্রেড, তবে 303Se সালফারের পরিবর্তে সেলেনিয়াম ব্যবহার করে। সেলেনিয়াম ভাল পৃষ্ঠ ফিনিস এবং উন্নত গরম এবং ঠান্ডা গঠনযোগ্যতার সাথে অনুরূপ চিপ নিয়ন্ত্রণ প্রদান করে এবং এর অন্তর্ভুক্তিগুলি কিছুটা কম আক্রমনাত্মক পিট ইনিশিয়েটর। সালফার-বহনকারী 303 সাধারণত উচ্চতর মেশিনযোগ্যতা সূচক এবং কম খরচ দেয়, তাই এটি স্ক্রু-মেশিনযুক্ত অংশগুলির জন্য ডিফল্ট থাকে। |
একটি 303 সন্নিবেশের জন্য কতটা থ্রেড এনগেজমেন্ট প্রয়োজন?একটি ব্যবহারিক শুরুর নিয়ম হল ইস্পাত এবং ঢালাই লোহার নিযুক্ত থ্রেডের নামমাত্র ব্যাসের 1.0 থেকে 1.5 গুণ এবং অ্যালুমিনিয়াম বা ম্যাগনেসিয়ামের নামমাত্র ব্যাসের প্রায় 2.0 গুণ। যেখানে কম্পন উপস্থিত থাকে, কেবলমাত্র ব্যস্ততা বাড়ানোর পরিবর্তে একটি লকিং ইনসার্ট ডিজাইন ব্যবহার করুন, কারণ ক্লান্তি জীবন প্রথম নিযুক্ত থ্রেডের খাঁজ দ্বারা নিয়ন্ত্রিত হয়। |
কিভাবে একজন ক্রেতার ইনকামিং 303 উপাদান যাচাই করা উচিত?হিট নম্বরের বিপরীতে EN 10204 3.1 সার্টিফিকেট পরীক্ষা করুন, কঠোরতা যাচাই করুন, গো এবং নো-গো গেজ দিয়ে থ্রেডগুলি গেজ করুন এবং গ্রেড প্রতিস্থাপন একটি ঝুঁকি হলে হ্যান্ডহেল্ড বিশ্লেষক দিয়ে স্পট চেক রসায়ন করুন। নিশ্চিত করুন যে সালফারের উপাদান নির্দিষ্ট সীমার মধ্যে বসেছে, কারণ শংসাপত্রটি মেনে চলা সত্ত্বেও একটি কম-সালফার তাপ ভিন্নভাবে মেশিন করবে। |
303 স্টেইনলেস স্টিলের দাম কি 304 এর বেশি?প্রতি কিলোগ্রাম উপাদানের খরচ সাধারণত একই রকম বা সামান্য বেশি হয়, কিন্তু বিতরণ করা অংশের খরচ প্রায়ই কম হয় কারণ মেশিনের সময় যথেষ্ট কম। উচ্চ-ভলিউম স্ক্রু মেশিনিং-এ, চক্রের সময় এবং টুলের জীবনের পার্থক্য সাধারণত কাঁচামালের দামের চেয়ে বেশি হয়, তাই 303 অর্থনৈতিক পছন্দ যেখানেই ক্ষয়কারী পরিবেশ এটিকে অনুমতি দেয়। |
মূল টেকঅ্যাওয়ে: 303 স্টেইনলেস স্টীল উপাদান বৈশিষ্ট্য মেশিনিং এবং হালকা-পরিষেবা জারা জন্য অপ্টিমাইজ করা হয়, এবং প্রতিটি নির্বাচন প্রশ্ন ফিরে আসে এই দুটি অগ্রাধিকার.
এই সাইটে সম্পর্কিত পৃষ্ঠা
নীচের দুটি পৃষ্ঠা এই নিবন্ধে আলোচিত উপাদান এবং পণ্য পরিবারগুলিকে কভার করে এবং আপনি যদি থ্রেডেড উপাদানগুলি নির্দিষ্ট করে থাকেন তবে এটি স্বাভাবিক পরবর্তী পদক্ষেপ।
| পাতা | যা পাবেন |
|---|---|
| স্টেইনলেস স্টীল থ্রেড সন্নিবেশ | এক ওভারভিউতে প্রকার, উপকরণ এবং ইনস্টলেশন পদ্ধতি সন্নিবেশ করান |
| 303, 304 এবং 316 স্টেইনলেস স্টীল ফাস্টেনার | ফাস্টেনার এবং মেশিনযুক্ত স্টেইনলেস অংশগুলির জন্য গ্রেড তুলনা |
আপনি যদি সাধারণভাবে পড়ার পরিবর্তে একটি নির্দিষ্ট অংশের জন্য উপাদান বিকল্পগুলির তুলনা করেন তবে অঙ্কন, পরিষেবা পরিবেশ এবং বার্ষিক আয়তন আনুন। এই তিনটি আইটেম গ্রেড এবং মেজাজ যে কোনও ডেটাশিট তুলনার চেয়ে দ্রুত নির্ধারণ করে।
মূল টেকঅ্যাওয়ে: পরিবেশ এবং ভলিউমের সাথে গ্রেডের সাথে মিল করুন, তারপরে পছন্দটি অঙ্কন এবং ক্রয় অর্ডারে লক করুন যাতে সিদ্ধান্তটি পরবর্তী অর্ডারে টিকে থাকে।


